
Gida praktikoa: nola saihestu bibrazioak mekanizazioan gainazal-akabera perfektua lortzeko
Mekanizazioko edozein profesionalek ezagutzen du soinu zorrotz eta sarkor hori, makina eta pieza zeharkatzen dituen bibrazio hori. Mekanizazioaren etsai bat da, eta zarata gogaikarria eragiteaz gain, prozesuan zerbait behar bezala ez dabilela adierazten du.
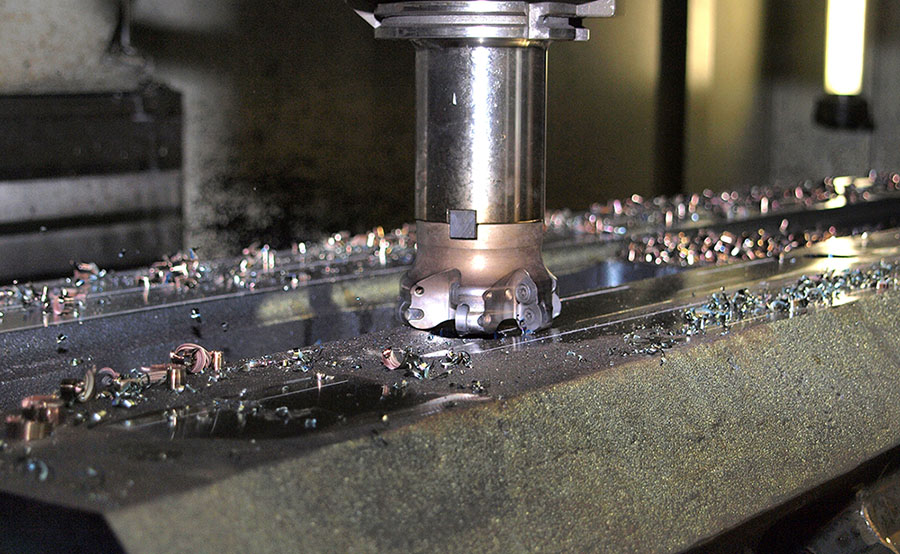
Mekanizazioko bibrazioak arazo kritikoa dira, eta zuzenean eragiten diote azken produktuaren kalitateari, erreminten bizitza erabilgarriari eta zure makineriaren osasunari. Ez ikusiarena egiteak kostuak, errefusak eta lehiakortasun-galera dakartza.
Gida praktiko honetan, bibrazioen kausa ohikoenak aztertuko ditugu, eta soluzio eta estrategia zehatzak eskainiko ditugu haiek diagnostikatzeko, kontrolatzeko eta, azken batean, ezabatzeko.
Zer da «chatter»-a eta zergatik da zure etsaia?
Teknikoki, chatter-a txirbil-harroketa prozesuan sortzen den bibrazio autokitzikatua da. Sistema osoa (makina, erreminta-euskarria, erreminta eta pieza) erresonantzian sartzen denean gertatzen da. Ondorioak gainazal-akabera txar bat baino askoz harago doaz:
- Kalitate eskasa. Markak, uhindurak eta irregulartasunak uzten ditu piezaren gainazalean, eta ezinezko bihurtzen du perdoiak eta akabera-zehaztapenak betetzea.
- Erreminten higadura. Ebaketa-ahoaren higadura bizkortzen du, eta haustea ere eragin dezake; horrela, material suntsikorraren gastua izugarri handitzen da.
- Zehaztasuna arriskuan. Egonkortasunik ezak ezinezko bihurtzen du dimentsio-perdoi estuak mantentzea.
- Makinaren kalteak. Bibrazio luze eta bortitzak zure mekanizazio-zentroaren osagai kritikoen higadura goiztiarra eragin dezake, hala nola ardatz nagusiaren errodamenduena.
Mekanizazioko bibrazioak diagnostikatzeko eta ezabatzeko lau gakoak
Chatter-ari aurre egiteko ikuspegi metodikoa behar da. Arazoak ia inoiz ez du kausa bakarra; faktore-konbinazio baten emaitza izan ohi da. Berrikusi zure mekanizazio-prozesuko lau puntu gako hauek.
1. Piezaren lotura (amarratzea): guztiaren oinarria
Sistemaren zurruntasuna pieza lotzeko moduan hasten da. Lotura ahula edo ezegonkorra da bibrazioen iturri nagusia.
- Berrikusi zure tresneria. Erabili kalitatezko eta egoera ezin hobean dauden mordazak, atzaparrak edo lotura-sistemak.
- Minimizatu distantzia. Lotu pieza makinaren mahaitik ahalik eta hurbilen, hegalkinak murrizteko eta egonkortasuna maximizatzeko.
- Erabili euskarriak. Pieza luze, mehe edo horma fineko piezetan, erabili euskarri-puntu gehigarriak ebaketa-indarrak orekatzeko.
- Garbitasuna lehenik. Ziurtatu piezaren, tresneriaren eta mahaiaren arteko kontaktu-gainazalak guztiz garbi eta lau daudela.
2. Ebaketa-erreminta
Erreminta da piezarekiko kontaktu-puntu zuzena. Haren aukeraketa eta konfigurazioa erabakigarriak dira.
- Hegalkinaren urrezko araua. Erabili beti eragiketa egiteko aukera ematen dizun erremintarik laburrena. Zenbat eta luzeagoa izan erreminta (hegalkina), orduan eta joera handiagoa bibratzeko. Luzera bikoizteak flexioa zortzi aldiz handi dezake.
- Maximizatu zurruntasuna. Ahal den guztietan, aukeratu metal gogor integralezko erremintak, abiadura handiko altzairuzkoak baino askoz zurrunagoak baitira. Kirtenaren diametroa ere funtsezkoa da: kirten lodiago batek egonkortasun handiagoa ematen du.
- Ebaketa-geometria. Aukeratu mekanizatzen ari zaren materialerako geometria egokia duen erreminta. Eraso-angelu positiboak eta aho zorrotzak ebaketa-indarrak murrizten dituzte normalean, eta, beraz, baita bibrazioak ere.
3. Ebaketa-parametroak
Parametro optimoak aurkitzea artea da, baina badira bibrazioak saihesteko oinarrizko printzipioak.
- Biraketa-abiadura (rpm). Batzuetan, sistemak bibratu egiten du ardatz nagusiaren abiadura erresonantzia-maiztasun batekin bat datorrelako. Saiatu rpm-ak % 10-15 murrizten edo handitzen. Askotan, aldaketa txiki batek sistema bibrazio-eremutik «atera» dezake.
- Aitzinamendua (mm/bira edo mm/min). Aitzinamendu egokia funtsezkoa da txirbil-lodiera konstante eta egonkorra mantentzeko. Aitzinamendu baxuegiak erremintak ebaki beharrean igurtzi egitea eragiten du, eta beroa eta bibrazioa sortzen ditu. Saiatu modu kontrolatuan handitzen.
- Pasaldi-sakonera (axiala eta erradiala). Pasaldi sakon eta motel baten ordez, kontuan hartu efizientzia handiko mekanizazio-estrategiak: erabili pasaldi-sakonera erradial txikia eta sakonera axial handia, aitzinamendu handiarekin konbinatuta. Horrela, karga konstantea mantentzen da erremintan eta bibrazioak murrizten dira kasu gehienetan.
4. Bibrazioak saihesteko mekanizazio-estrategia: pentsatu ebaki aurretik
CAM programan zehaztutako erremintaren mugimenduak eragin zuzena du prozesuaren egonkortasunean.
- Leundu ibilbideak. Erabili estrategia trokoidalak edo ingerada-jarraipen konstantekoak, norabide-aldaketa bortitzak saihesteko eta erremintan lan-karga uniformea mantentzeko.
- Sarrera eta irteera kontrolatuak. Programatu materialerako sarrerak modu tangentzialean edo helikoidalean (arrapala). Saihestu 90°-ko sarrera zuzenak, indar-gailurrak eta bibrazioa sortzen baitituzte.
- Ebaketa-norabidea. Ahal den guztietan, bideratu ebaketa-indarrak makinaren eta lotura-sistemaren zatirik zurrunenerantz.
Bibrazioa ez da patua, erronka teknikoa baizik
Bibrazioak ezabatzea prozesu metodikoa da, eta mekanizazioaren fase bakoitzean xehetasunei arreta jartzea eskatzen du. Ez dago soluzio bakarrik, baina lotura, erreminta, ebaketa- eta aitzinamendu-parametroak eta estrategia sistematikoki aztertuz, oinarrizko kausa identifikatu eta soluzio zuzena aplika daiteke.
Bibraziorik gabeko mekanizazioaren artea menderatzeak gainazal-akabera akasgabea eta perdoi zehatzak dituzten piezak entregatzeko aukera emango dizu, eta, gainera, kostuak optimizatuko ditu, erreminten bizitza luzatuz eta zure inbertsiorik garrantzitsuena babestuz: zure makineria.
Doikuntza horiek eginda ere bibrazioek jarraitzen badute, azterketa sakonagoa behar duen arazo baten seinale izan daiteke. Jarri harremanetan Ferrotallen zerbitzu teknikoko taldearekin, diagnostiko profesional bat eta neurrira egindako soluzio bat lortzeko.