
Guide pratique : comment éviter les vibrations en usinage pour un état de surface parfait
Tout professionnel de l'usinage connaît ce son aigu et perçant, cette vibration qui parcourt la machine et la pièce. Un ennemi de l'usinage qui, au-delà du bruit gênant, est le symptôme qu'une partie du processus ne fonctionne pas correctement.
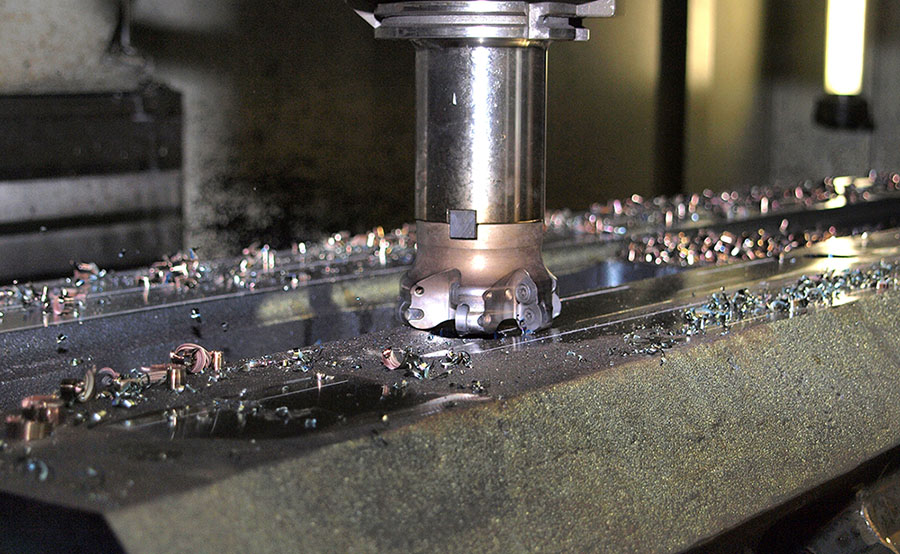
Les vibrations en usinage sont un problème critique qui affecte directement la qualité du produit fini, la durée de vie des outils et l'état de vos machines. Les ignorer se traduit par des coûts, des rebuts et une perte de compétitivité.
Dans ce guide pratique, nous passons en revue les causes les plus courantes des vibrations et proposons des solutions et des stratégies concrètes pour les diagnostiquer, les maîtriser et, en fin de compte, les éliminer.
Qu'est-ce que le broutage (« chatter ») et pourquoi est-il votre ennemi ?
Techniquement, le broutage est une vibration auto-entretenue qui se produit pendant l'enlèvement de copeaux. Il apparaît lorsque l'ensemble du système (machine, porte-outil, outil et pièce) entre en résonance. Les conséquences vont bien au-delà d'un mauvais état de surface :
- Qualité insuffisante. Il laisse des marques, des ondulations et des irrégularités à la surface de la pièce, empêchant de respecter les tolérances et les spécifications de finition.
- Usure des outils. Il accélère l'usure de l'arête de coupe et peut même provoquer sa rupture, ce qui augmente fortement les dépenses en consommables.
- Précision compromise. Le manque de stabilité rend impossible le maintien de tolérances dimensionnelles serrées.
- Dommages à la machine. Une vibration prolongée et sévère peut entraîner une usure prématurée de composants critiques de votre centre d'usinage, comme les roulements de broche.
Les quatre clés pour diagnostiquer et éliminer les vibrations en usinage
Lutter contre le broutage exige une approche méthodique. Le problème a rarement une cause unique : il résulte le plus souvent d'une combinaison de facteurs. Vérifiez ces quatre points clés de votre processus d'usinage.
1. Le bridage de la pièce : la base de tout
La rigidité du système commence par la façon dont la pièce est maintenue. Un bridage faible ou instable est la principale source de vibrations.
- Contrôlez vos montages. Utilisez des étaux, des mors ou des systèmes de bridage de qualité et en parfait état.
- Réduisez la distance. Bridez la pièce le plus près possible de la table de la machine afin de réduire les porte-à-faux et de maximiser la stabilité.
- Utilisez des appuis. Pour les pièces longues, élancées ou à parois minces, prévoyez des points d'appui supplémentaires pour compenser les efforts de coupe.
- La propreté avant tout. Assurez-vous que les surfaces de contact entre la pièce, le montage et la table sont parfaitement propres et planes.
2. L'outil de coupe
L'outil est le point de contact direct avec la pièce. Son choix et sa configuration sont déterminants.
- La règle d'or du porte-à-faux. Utilisez toujours l'outil le plus court possible qui permette de réaliser l'opération. Plus l'outil est long (porte-à-faux), plus il a tendance à vibrer. Doubler la longueur peut multiplier la flexion par huit.
- Maximisez la rigidité. Chaque fois que possible, optez pour des outils en carbure monobloc, bien plus rigides que ceux en acier rapide. Le diamètre de la queue est également essentiel : une queue plus épaisse offre une meilleure stabilité.
- Géométrie de coupe. Choisissez un outil dont la géométrie est adaptée au matériau usiné. Un angle de coupe positif et une arête vive réduisent généralement les efforts de coupe, et donc les vibrations.
3. Paramètres de coupe
Trouver les paramètres optimaux est un art, mais il existe des principes fondamentaux pour éviter les vibrations.
- Vitesse de rotation (tr/min). Il arrive que le système vibre parce que la vitesse de broche coïncide avec une fréquence de résonance. Essayez de réduire ou d'augmenter la vitesse de 10-15 %. Souvent, une légère modification suffit à « sortir » le système de la zone de vibration.
- Avance (mm/tr ou mm/min). Une avance adaptée est essentielle pour maintenir une épaisseur de copeau constante et stable. Une avance trop faible fait frotter l'outil au lieu de couper, ce qui génère chaleur et vibrations. Essayez de l'augmenter de manière contrôlée.
- Profondeur de passe (axiale et radiale). Plutôt qu'une passe profonde et lente, envisagez des stratégies d'usinage à haute efficacité : une faible profondeur de passe radiale et une grande profondeur axiale, associées à une avance élevée. Cela maintient une charge constante sur l'outil et réduit les vibrations dans la plupart des cas.
4. La stratégie d'usinage pour éviter les vibrations : réfléchir avant de couper
La façon dont l'outil se déplace, définie dans le programme FAO, a un impact direct sur la stabilité du processus.
- Adoucissez les trajectoires. Utilisez des stratégies trochoïdales ou de contournage à engagement constant pour éviter les changements de direction brusques et maintenir une charge uniforme sur l'outil.
- Entrées et sorties maîtrisées. Programmez des entrées dans la matière tangentielles ou hélicoïdales (en rampe). Évitez les entrées directes à 90°, qui génèrent des pics d'effort et des vibrations.
- Sens de coupe. Chaque fois que possible, orientez les efforts de coupe vers la partie la plus rigide de la machine et du système de bridage.
Les vibrations ne sont pas une fatalité, mais un défi technique
Éliminer les vibrations est un processus méthodique qui exige une attention aux détails à chaque étape de l'usinage. Il n'existe pas de solution unique, mais en analysant systématiquement le bridage, l'outil, les paramètres de coupe et d'avance et la stratégie, il est possible d'identifier la cause profonde et d'appliquer la bonne solution.
Maîtriser l'art d'un usinage sans vibrations vous permettra non seulement de livrer des pièces avec un état de surface impeccable et des tolérances précises, mais aussi d'optimiser vos coûts en prolongeant la durée de vie de vos outils et en protégeant votre investissement le plus important : vos machines.
Si les vibrations persistent malgré ces réglages, cela peut indiquer un problème nécessitant une analyse plus approfondie. Contactez l'équipe du service technique de Ferrotall pour un diagnostic professionnel et une solution sur mesure.