
Pratik Rehber: Kusursuz Yüzey Kalitesi İçin Talaşlı İmalatta Titreşim Nasıl Önlenir?
Talaşlı imalatla uğraşan her profesyonel o tiz ve keskin sesi, makineyi ve parçayı baştan sona saran o titreşimi bilir. Rahatsız edici bir gürültünün ötesinde, süreçte bir şeylerin doğru çalışmadığının belirtisi olan bir talaşlı imalat düşmanıdır bu.
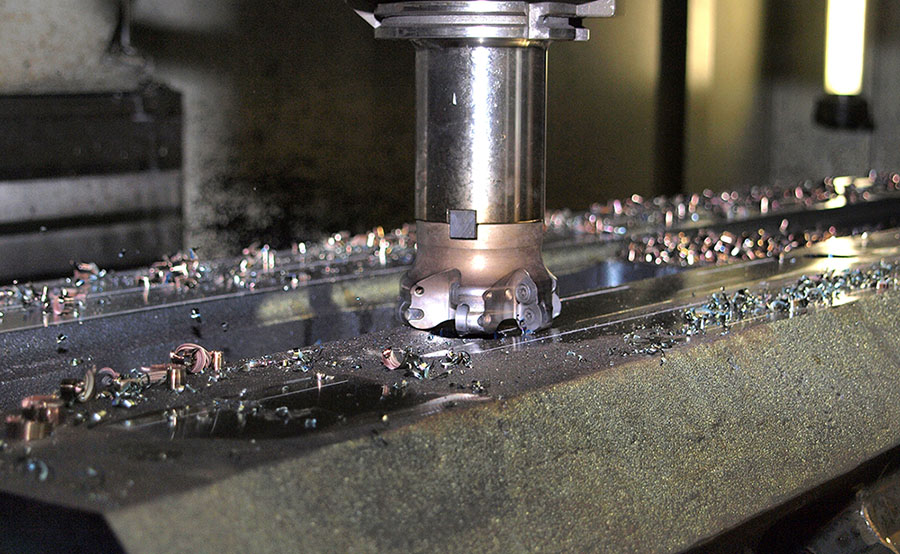
Talaşlı imalatta titreşim, nihai ürünün kalitesini doğrudan etkileyen kritik bir sorundur; aynı zamanda takım ömrünü ve makinelerinizin sağlığını da etkiler. Titreşimi göz ardı etmek; maliyet, ıskarta ve rekabet gücü kaybı demektir.
Bu pratik rehberde titreşimin en yaygın nedenlerini tek tek ele alacak ve titreşimi teşhis etmek, kontrol altına almak ve nihayetinde ortadan kaldırmak için somut çözümler ve stratejiler sunacağız.
«Chatter» nedir ve neden düşmanınızdır?
Teknik olarak chatter, talaş kaldırma sırasında oluşan kendinden uyarımlı bir titreşimdir. Makine, takım tutucu, takım ve parçadan oluşan sistemin bütünü rezonansa girdiğinde ortaya çıkar. Sonuçları kötü bir yüzey kalitesinin çok ötesine geçer:
- Düşük kalite. Parça yüzeyinde izler, dalgalanmalar ve düzensizlikler bırakarak toleranslara ve yüzey kalitesi şartlarına uyulmasını engeller.
- Takım aşınması. Kesici kenarın aşınmasını hızlandırır, hatta kırılmasına yol açabilir; bu da sarf malzemesi giderlerini ciddi biçimde artırır.
- Hassasiyet kaybı. Stabilite eksikliği, dar boyutsal toleransların korunmasını imkânsız hâle getirir.
- Makine hasarı. Uzun süreli ve şiddetli titreşim, işleme merkezinizin iş mili rulmanları gibi kritik bileşenlerinde erken aşınmaya neden olabilir.
Talaşlı imalatta titreşimi teşhis etmenin ve ortadan kaldırmanın dört anahtarı
Chatter ile mücadele metodik bir yaklaşım gerektirir. Sorunun neredeyse hiçbir zaman tek bir nedeni yoktur; genellikle birden fazla etkenin bir araya gelmesinden kaynaklanır. Talaşlı imalat sürecinizde şu dört kilit noktayı gözden geçirin.
1. Parçanın bağlanması: her şeyin temeli
Sistemin rijitliği, parçanın nasıl bağlandığıyla başlar. Zayıf veya stabil olmayan bir bağlama, titreşimin başlıca kaynağıdır.
- Bağlama aparatlarınızı kontrol edin. Kaliteli ve kusursuz durumda mengeneler, çeneler veya bağlama sistemleri kullanın.
- Mesafeyi en aza indirin. Sarkma mesafelerini azaltmak ve stabiliteyi en üst düzeye çıkarmak için parçayı makine tablasına olabildiğince yakın bağlayın.
- Destek kullanın. Uzun, ince veya ince cidarlı parçalarda kesme kuvvetlerini dengelemek için ek destek noktaları kullanın.
- Önce temizlik. Parça, bağlama aparatı ve tabla arasındaki temas yüzeylerinin tamamen temiz ve düz olduğundan emin olun.
2. Kesici takım
Takım, parçayla doğrudan temas eden noktadır. Takım seçimi ve ayarı belirleyicidir.
- Sarkma boyunun altın kuralı. İşlemi yapmanıza izin veren en kısa takımı her zaman tercih edin. Takım boyu (sarkma) arttıkça titreşim eğilimi de artar. Boyu iki katına çıkarmak, malzemedeki sehimi sekiz katına çıkarabilir.
- Rijitliği en üst düzeye çıkarın. Mümkün olduğunda, yüksek hız çeliği (HSS) takımlardan çok daha rijit olan tam karbür (vidia) takımları tercih edin. Sap çapı da çok önemlidir; daha kalın bir sap daha yüksek stabilite sağlar.
- Kesme geometrisi. İşlediğiniz malzemeye uygun geometride bir takım seçin. Pozitif talaş açısı ve keskin bir kesici kenar genellikle kesme kuvvetlerini, dolayısıyla titreşimi azaltır.
3. Kesme parametreleri
Optimum parametreleri bulmak bir sanattır; ancak titreşimi önlemek için temel ilkeler vardır.
- Devir sayısı (dev/dk). Bazen sistem, iş mili devri bir rezonans frekansına denk geldiği için titreşir. Devri %10-15 oranında düşürmeyi veya artırmayı deneyin. Çoğu zaman küçük bir değişiklik sistemi titreşim bölgesinden «çıkarabilir».
- İlerleme (mm/dev veya mm/dk). Sabit ve stabil bir talaş kalınlığı için doğru ilerleme hayati önem taşır. Çok düşük bir ilerleme, takımın kesmek yerine sürtünmesine yol açar; bu da ısı ve titreşim üretir. İlerlemeyi kontrollü biçimde artırmayı deneyin.
- Kesme derinliği (eksenel ve radyal). Derin ve yavaş bir paso yerine yüksek verimli işleme stratejilerini değerlendirin: küçük bir radyal kesme derinliğini büyük bir eksenel derinlik ve yüksek ilerlemeyle birlikte kullanın. Bu yöntem takım üzerindeki yükü sabit tutar ve çoğu durumda titreşimi azaltır.
4. Titreşimi önleyen işleme stratejisi: kesmeden önce düşünün
CAM programında tanımlanan takım hareketi, sürecin stabilitesi üzerinde doğrudan etkiye sahiptir.
- Takım yollarını yumuşatın. Ani yön değişimlerinden kaçınmak ve takım üzerinde düzgün bir iş yükü sağlamak için trokoidal veya sabit kontur stratejileri kullanın.
- Kontrollü giriş ve çıkışlar. Malzemeye girişleri teğetsel veya helisel (rampa) olarak programlayın. Kuvvet ve titreşim pikleri yaratan 90°'lik doğrudan girişlerden kaçının.
- Kesme yönü. Mümkün olduğunda kesme kuvvetlerini makinenin ve bağlama sisteminin en rijit kısmına doğru yönlendirin.
Titreşim kader değil, çözülebilir teknik bir sorundur
Titreşimi ortadan kaldırmak, işlemenin her aşamasında ayrıntılara dikkat gerektiren metodik bir süreçtir. Tek bir çözüm yoktur; ancak bağlamayı, takımı, kesme ve ilerleme parametrelerini ve işleme stratejisini sistematik olarak analiz ederek kök nedeni belirlemek ve doğru çözümü uygulamak mümkündür.
Titreşimsiz işleme sanatında ustalaşmak, yalnızca kusursuz yüzey kalitesine ve hassas toleranslara sahip parçalar teslim etmenizi sağlamakla kalmaz; takım ömrünü uzatarak ve en önemli yatırımınızı, yani makinelerinizi koruyarak maliyetlerinizi de optimize eder.
Bu ayarlara rağmen titreşim devam ediyorsa, daha derin bir analiz gerektiren bir soruna işaret ediyor olabilir. Profesyonel bir teşhis ve size özel bir çözüm için Ferrotall teknik servis ekibiyle iletişime geçin.