
Praktyczny poradnik: jak wyeliminować drgania podczas obróbki i uzyskać idealną jakość powierzchni
Każdy, kto zawodowo zajmuje się obróbką skrawaniem, zna ten wysoki, przenikliwy dźwięk i drgania przechodzące przez maszynę i detal. To wróg obróbki, który poza uciążliwym hałasem jest sygnałem, że coś w procesie nie działa prawidłowo.
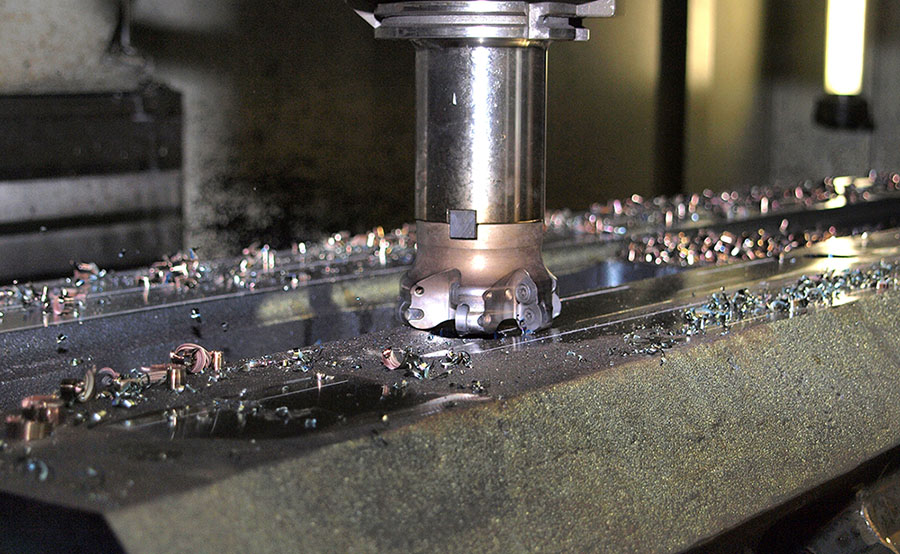
Drgania podczas obróbki to poważny problem, który bezpośrednio wpływa na jakość wyrobu gotowego, trwałość narzędzi i kondycję Państwa parku maszynowego. Ich lekceważenie oznacza koszty, braki i utratę konkurencyjności.
W tym praktycznym poradniku omawiamy najczęstsze przyczyny drgań oraz przedstawiamy konkretne rozwiązania i strategie, które pozwalają je zdiagnozować, opanować, a ostatecznie wyeliminować.
Czym jest „chatter” i dlaczego jest Państwa wrogiem?
Z technicznego punktu widzenia chatter to drgania samowzbudne powstające podczas obróbki skrawaniem. Występują, gdy cały układ – maszyna, oprawka, narzędzie i detal – wpada w rezonans. Konsekwencje wykraczają daleko poza słabą jakość powierzchni:
- Niska jakość. Na powierzchni detalu pozostają ślady, falistość i nierówności, przez co nie da się dotrzymać tolerancji i wymagań dotyczących wykończenia.
- Zużycie narzędzi. Drgania przyspieszają zużycie krawędzi skrawającej, a nawet mogą doprowadzić do jej wykruszenia, drastycznie zwiększając wydatki na materiały eksploatacyjne.
- Utrata dokładności. Brak stabilności uniemożliwia utrzymanie wąskich tolerancji wymiarowych.
- Uszkodzenie maszyny. Długotrwałe i silne drgania mogą powodować przedwczesne zużycie kluczowych podzespołów centrum obróbczego, takich jak łożyska wrzeciona.
Cztery kluczowe obszary diagnozowania i eliminowania drgań podczas obróbki
Walka z drganiami wymaga metodycznego podejścia. Problem prawie nigdy nie ma jednej przyczyny – zwykle wynika z kombinacji kilku czynników. Warto sprawdzić w swoim procesie obróbki cztery kluczowe obszary.
1. Mocowanie detalu: podstawa wszystkiego
Sztywność układu zaczyna się od sposobu zamocowania detalu. Słabe lub niestabilne mocowanie to główne źródło drgań.
- Kontrola oprzyrządowania. Należy stosować wysokiej jakości imadła, szczęki i systemy mocowania w nienagannym stanie.
- Minimalny wysięg. Detal powinien być zamocowany jak najbliżej stołu maszyny – ogranicza to wysięgi i maksymalizuje stabilność.
- Dodatkowe podparcia. Przy detalach długich, smukłych lub cienkościennych warto zastosować dodatkowe punkty podparcia, które zrównoważą siły skrawania.
- Przede wszystkim czystość. Powierzchnie styku między detalem, oprzyrządowaniem i stołem muszą być idealnie czyste i płaskie.
2. Narzędzie skrawające
Narzędzie to bezpośredni punkt styku z detalem. Jego dobór i ustawienie mają decydujące znaczenie.
- Złota zasada wysięgu. Zawsze należy stosować możliwie najkrótsze narzędzie, które pozwala wykonać daną operację. Im dłuższe narzędzie (większy wysięg), tym większa skłonność do drgań. Dwukrotne wydłużenie może ośmiokrotnie zwiększyć ugięcie.
- Maksymalna sztywność. Gdy to tylko możliwe, warto wybierać narzędzia monolityczne z węglika spiekanego (widia), które są znacznie sztywniejsze niż narzędzia ze stali szybkotnącej. Kluczowa jest też średnica chwytu – grubszy chwyt zapewnia większą stabilność.
- Geometria ostrza. Geometria narzędzia musi być dopasowana do obrabianego materiału. Dodatni kąt natarcia i ostra krawędź skrawająca zwykle zmniejszają siły skrawania, a tym samym drgania.
3. Parametry skrawania
Dobór optymalnych parametrów to sztuka, ale istnieją podstawowe zasady, które pomagają uniknąć drgań.
- Prędkość obrotowa (obr./min). Czasem układ drga, ponieważ prędkość obrotowa wrzeciona pokrywa się z częstotliwością rezonansową. Warto wtedy zmniejszyć lub zwiększyć obroty o 10–15%. Często niewielka zmiana wystarczy, by „wyprowadzić” układ ze strefy drgań.
- Posuw (mm/obr. lub mm/min). Właściwy posuw jest kluczowy dla utrzymania stałej, stabilnej grubości wióra. Zbyt mały posuw sprawia, że narzędzie trze zamiast skrawać, co generuje ciepło i drgania. Warto go stopniowo zwiększać w kontrolowany sposób.
- Głębokość skrawania (osiowa i promieniowa). Zamiast głębokiego i wolnego przejścia warto rozważyć strategie obróbki wysokowydajnej: niewielka promieniowa głębokość skrawania i duża głębokość osiowa w połączeniu z wysokim posuwem. Dzięki temu obciążenie narzędzia pozostaje stałe, a drgania w większości przypadków maleją.
4. Strategia obróbki bez drgań: najpierw pomyśl, potem skrawaj
Sposób, w jaki narzędzie porusza się po torze zdefiniowanym w programie CAM, bezpośrednio wpływa na stabilność procesu.
- Płynne ścieżki narzędzia. Strategie trochoidalne lub obróbka ze stałym obciążeniem po konturze pozwalają uniknąć gwałtownych zmian kierunku i utrzymać równomierne obciążenie narzędzia.
- Kontrolowane wejścia i wyjścia. Wejścia w materiał należy programować stycznie lub po helisie (po rampie). Trzeba unikać wejść prostopadłych pod kątem 90°, które powodują skoki sił i drgania.
- Kierunek skrawania. Gdy to tylko możliwe, siły skrawania należy kierować w stronę najsztywniejszej części maszyny i układu mocowania.
Drgania to nie wyrok, lecz wyzwanie techniczne
Eliminacja drgań to metodyczny proces, który wymaga dbałości o szczegóły na każdym etapie obróbki. Nie ma jednego uniwersalnego rozwiązania, ale systematyczna analiza mocowania, narzędzia, parametrów skrawania i posuwu oraz strategii pozwala ustalić pierwotną przyczynę i zastosować właściwe rozwiązanie.
Opanowanie sztuki obróbki bez drgań pozwoli nie tylko dostarczać detale o nienagannej jakości powierzchni i w wąskich tolerancjach, lecz także zoptymalizować koszty dzięki dłuższej trwałości narzędzi i ochronie najważniejszej inwestycji: parku maszynowego.
Jeśli mimo tych korekt drgania nie ustępują, może to wskazywać na problem wymagający głębszej analizy. Zapraszamy do kontaktu z serwisem technicznym firmy Ferrotall – postawimy fachową diagnozę i zaproponujemy rozwiązanie dopasowane do Państwa potrzeb.