
Guida pratica: come evitare le vibrazioni nella lavorazione per una finitura superficiale perfetta
Ogni professionista delle lavorazioni meccaniche conosce quel suono acuto e penetrante, quella vibrazione che attraversa la macchina e il pezzo. Un nemico della lavorazione che, oltre a provocare un rumore fastidioso, è il sintomo che qualcosa nel processo non funziona correttamente.
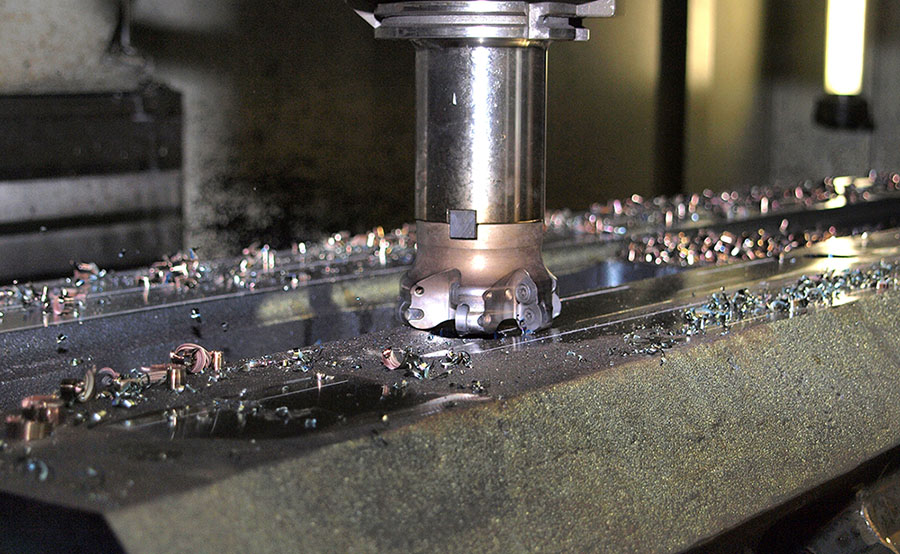
Le vibrazioni in lavorazione sono un problema critico che incide direttamente sulla qualità del prodotto finito, sulla durata degli utensili e sullo stato di salute delle Sue macchine. Ignorarle significa costi, scarti e perdita di competitività.
In questa guida pratica analizziamo le cause più comuni delle vibrazioni e proponiamo soluzioni e strategie concrete per diagnosticarle, controllarle e, in ultima analisi, eliminarle.
Che cos'è il «chatter» e perché è un nemico?
Tecnicamente, il chatter è una vibrazione autoeccitata che si genera durante il processo di asportazione di truciolo. Si verifica quando l'intero sistema (macchina, portautensile, utensile e pezzo) entra in risonanza. Le conseguenze vanno ben oltre una cattiva finitura superficiale:
- Qualità scadente. Lascia segni, ondulazioni e irregolarità sulla superficie del pezzo, impedendo di rispettare tolleranze e specifiche di finitura.
- Usura degli utensili. Accelera l'usura del tagliente e può persino provocarne la rottura, aumentando drasticamente la spesa in materiale di consumo.
- Precisione compromessa. La mancanza di stabilità rende impossibile mantenere tolleranze dimensionali strette.
- Danni alla macchina. Una vibrazione prolungata e intensa può causare un'usura prematura di componenti critici del centro di lavoro, come i cuscinetti del mandrino.
Le quattro chiavi per diagnosticare ed eliminare le vibrazioni in lavorazione
Combattere il chatter richiede un approccio metodico. Il problema non ha quasi mai un'unica causa, ma è il risultato di una combinazione di fattori. Verifichi questi quattro punti chiave nel Suo processo di lavorazione.
1. Il bloccaggio del pezzo: la base di tutto
La rigidità del sistema inizia dal modo in cui il pezzo viene bloccato. Un bloccaggio debole o instabile è la principale fonte di vibrazioni.
- Controlli le attrezzature. Utilizzi morse, griffe o sistemi di bloccaggio di qualità e in perfetto stato.
- Riduca al minimo la distanza. Blocchi il pezzo il più vicino possibile alla tavola della macchina per ridurre gli sbalzi e massimizzare la stabilità.
- Usi appoggi. Per pezzi lunghi, sottili o con pareti sottili, utilizzi punti di appoggio aggiuntivi per contrastare le forze di taglio.
- Pulizia prima di tutto. Si assicuri che le superfici di contatto tra pezzo, attrezzatura e tavola siano perfettamente pulite e piane.
2. L'utensile da taglio
L'utensile è il punto di contatto diretto con il pezzo. La sua scelta e configurazione sono decisive.
- La regola d'oro dello sbalzo. Utilizzi sempre l'utensile più corto possibile che Le consenta di eseguire l'operazione. Maggiore è la lunghezza dell'utensile (sbalzo), maggiore è la tendenza a vibrare. Raddoppiare la lunghezza può moltiplicare per otto la flessione.
- Massimizzi la rigidità. Quando possibile, scelga utensili in metallo duro integrale, molto più rigidi di quelli in acciaio rapido. Anche il diametro del gambo è fondamentale: un gambo più grosso offre maggiore stabilità.
- Geometria di taglio. Scelga un utensile con la geometria adatta al materiale che sta lavorando. Un angolo di spoglia positivo e un tagliente affilato riducono di norma le forze di taglio e quindi le vibrazioni.
3. Parametri di taglio
Trovare i parametri ottimali è un'arte, ma esistono principi fondamentali per evitare le vibrazioni.
- Velocità di rotazione (giri/min). A volte il sistema vibra perché la velocità del mandrino coincide con una frequenza di risonanza. Provi a ridurre o aumentare i giri/min del 10-15%. Spesso basta una piccola variazione per «far uscire» il sistema dalla zona di vibrazione.
- Avanzamento (mm/giro o mm/min). Un avanzamento adeguato è fondamentale per mantenere uno spessore del truciolo costante e stabile. Un avanzamento troppo basso fa sì che l'utensile strisci invece di tagliare, generando calore e vibrazioni. Provi ad aumentarlo in modo controllato.
- Profondità di passata (assiale e radiale). Invece di una passata profonda e lenta, valuti strategie di lavorazione ad alta efficienza: utilizzi una profondità di passata radiale ridotta e una profondità assiale elevata, combinate con un avanzamento elevato. In questo modo il carico sull'utensile resta costante e, nella maggior parte dei casi, le vibrazioni si riducono.
4. La strategia di lavorazione per evitare le vibrazioni: pensare prima di tagliare
Il modo in cui l'utensile si muove, definito nel programma CAM, ha un impatto diretto sulla stabilità del processo.
- Ammorbidisca le traiettorie. Utilizzi strategie trocoidali o di contornatura a impegno costante per evitare bruschi cambi di direzione e mantenere un carico di lavoro uniforme sull'utensile.
- Entrate e uscite controllate. Programmi le entrate nel materiale in modo tangenziale o elicoidale (a rampa). Eviti le entrate dirette a 90°, che generano picchi di forza e vibrazioni.
- Direzione di taglio. Quando possibile, orienti le forze di taglio verso la parte più rigida della macchina e del sistema di bloccaggio.
La vibrazione non è una fatalità, è una sfida tecnica
Eliminare le vibrazioni è un processo metodico che richiede attenzione ai dettagli in ogni fase della lavorazione. Non esiste una soluzione unica, ma analizzando sistematicamente il bloccaggio, l'utensile, i parametri di taglio e avanzamento e la strategia è possibile individuare la causa principale e applicare la soluzione corretta.
Padroneggiare l'arte di una lavorazione senza vibrazioni non solo Le permetterà di consegnare pezzi con una finitura superficiale impeccabile e tolleranze precise, ma ottimizzerà anche i Suoi costi, allungando la vita degli utensili e proteggendo il Suo investimento più importante: le Sue macchine.
Se le vibrazioni persistono nonostante queste regolazioni, potrebbe trattarsi di un problema che richiede un'analisi più approfondita. Contatti il team di assistenza tecnica di Ferrotall per una diagnosi professionale e una soluzione su misura.