
Praxisleitfaden: Vibrationen bei der Zerspanung vermeiden für eine perfekte Oberflächengüte
Jeder Zerspanungsprofi kennt diesen hohen, durchdringenden Ton – die Vibration, die durch Maschine und Werkstück läuft. Ein Feind der Zerspanung, der nicht nur lästigen Lärm verursacht, sondern auch ein Symptom dafür ist, dass im Prozess etwas nicht richtig funktioniert.
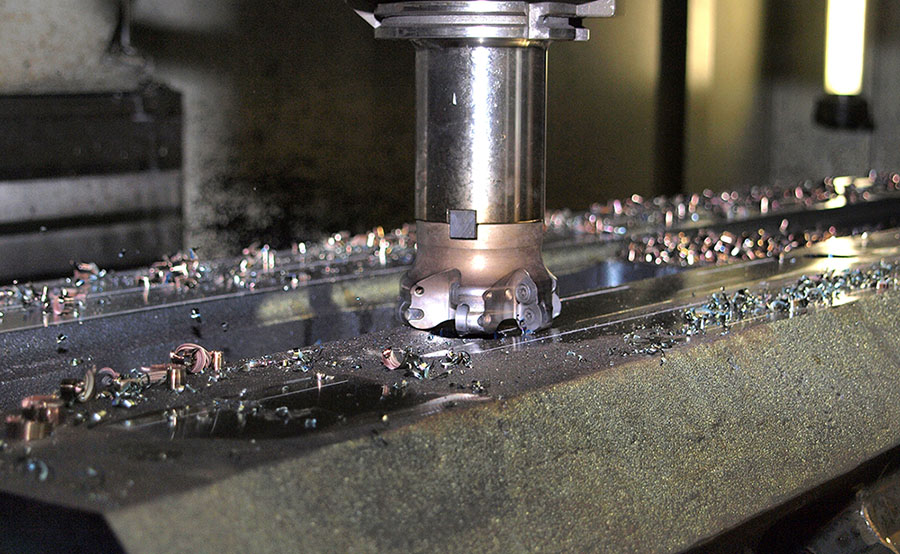
Vibrationen bei der Zerspanung sind ein kritisches Problem, das sich direkt auf die Qualität des Endprodukts, die Werkzeugstandzeit und den Zustand Ihrer Maschinen auswirkt. Wer sie ignoriert, zahlt mit Kosten, Ausschuss und Wettbewerbsfähigkeit.
In diesem Praxisleitfaden erläutern wir die häufigsten Ursachen von Vibrationen und zeigen konkrete Lösungen und Strategien, um sie zu diagnostizieren, zu kontrollieren und letztlich zu beseitigen.
Was sind Rattern („Chatter“) und warum sind sie Ihr Feind?
Technisch gesehen sind Rattern selbsterregte Schwingungen, die während der Zerspanung entstehen. Sie treten auf, wenn das Gesamtsystem – Maschine, Werkzeughalter, Werkzeug und Werkstück – in Resonanz gerät. Die Folgen gehen weit über eine schlechte Oberflächengüte hinaus:
- Mangelhafte Qualität. Rattermarken, Welligkeit und Unregelmäßigkeiten auf der Werkstückoberfläche verhindern die Einhaltung von Toleranzen und Oberflächenvorgaben.
- Werkzeugverschleiß. Der Verschleiß der Schneide wird beschleunigt, im schlimmsten Fall bricht sie, und die Kosten für Verbrauchsmaterial steigen drastisch.
- Beeinträchtigte Genauigkeit. Ohne Stabilität lassen sich enge Maßtoleranzen nicht halten.
- Maschinenschäden. Anhaltende, starke Vibrationen können zu vorzeitigem Verschleiß kritischer Komponenten Ihres Bearbeitungszentrums führen, etwa der Spindellager.
Die vier Schlüssel zur Diagnose und Beseitigung von Vibrationen bei der Zerspanung
Die Bekämpfung von Rattern erfordert ein methodisches Vorgehen. Das Problem hat fast nie nur eine Ursache, sondern entsteht aus dem Zusammenspiel mehrerer Faktoren. Prüfen Sie diese vier Kernpunkte in Ihrem Zerspanungsprozess.
1. Die Werkstückspannung: die Basis von allem
Die Steifigkeit des Systems beginnt bei der Spannung des Werkstücks. Eine schwache oder instabile Spannung ist die Hauptquelle für Vibrationen.
- Prüfen Sie Ihre Spannmittel. Verwenden Sie hochwertige Schraubstöcke, Spannbacken oder Spannsysteme in einwandfreiem Zustand.
- Minimieren Sie den Abstand. Spannen Sie das Werkstück so nah wie möglich am Maschinentisch, um Auskragungen zu reduzieren und die Stabilität zu maximieren.
- Nutzen Sie Abstützungen. Verwenden Sie bei langen, schlanken oder dünnwandigen Werkstücken zusätzliche Stützpunkte, um den Schnittkräften entgegenzuwirken.
- Sauberkeit zuerst. Stellen Sie sicher, dass die Kontaktflächen zwischen Werkstück, Spannmittel und Tisch vollkommen sauber und eben sind.
2. Das Schneidwerkzeug
Das Werkzeug ist der direkte Kontaktpunkt zum Werkstück. Seine Auswahl und Konfiguration sind entscheidend.
- Die goldene Regel der Auskraglänge. Verwenden Sie stets das kürzestmögliche Werkzeug, mit dem sich der Arbeitsgang ausführen lässt. Je größer die Werkzeuglänge (Auskragung), desto größer die Schwingungsneigung. Eine Verdopplung der Länge kann die Durchbiegung verachtfachen.
- Maximieren Sie die Steifigkeit. Wählen Sie nach Möglichkeit Werkzeuge aus Vollhartmetall, die wesentlich steifer sind als HSS-Werkzeuge. Auch der Schaftdurchmesser ist entscheidend: Ein dickerer Schaft bietet mehr Stabilität.
- Schneidengeometrie. Wählen Sie ein Werkzeug mit der passenden Geometrie für den zu bearbeitenden Werkstoff. Ein positiver Spanwinkel und eine scharfe Schneide verringern in der Regel die Schnittkräfte und damit die Vibrationen.
3. Schnittparameter
Die optimalen Parameter zu finden, ist eine Kunst, doch es gibt grundlegende Prinzipien, um Vibrationen zu vermeiden.
- Drehzahl (rpm). Manchmal schwingt das System, weil die Spindeldrehzahl mit einer Resonanzfrequenz zusammenfällt. Versuchen Sie, die Drehzahl um 10-15 % zu senken oder zu erhöhen. Oft genügt eine kleine Änderung, um das System aus dem Schwingungsbereich „herauszuholen“.
- Vorschub (mm/U oder mm/min). Ein angemessener Vorschub ist entscheidend für eine konstante, stabile Spandicke. Ist der Vorschub zu gering, reibt das Werkzeug, statt zu schneiden – das erzeugt Wärme und Vibrationen. Erhöhen Sie ihn kontrolliert.
- Zustelltiefe (axial und radial). Statt einer tiefen, langsamen Zustellung sollten Sie Hochleistungsstrategien in Betracht ziehen: geringe radiale und große axiale Zustellung, kombiniert mit hohem Vorschub. So bleibt die Werkzeugbelastung konstant, und die Vibrationen nehmen in den meisten Fällen ab.
4. Die Bearbeitungsstrategie gegen Vibrationen: erst denken, dann schneiden
Wie sich das Werkzeug gemäß CAM-Programm bewegt, wirkt sich direkt auf die Prozessstabilität aus.
- Glätten Sie die Werkzeugbahnen. Nutzen Sie trochoidale Strategien oder Konturbearbeitung mit konstantem Eingriff, um abrupte Richtungswechsel zu vermeiden und die Werkzeugbelastung gleichmäßig zu halten.
- Kontrolliertes Ein- und Austauchen. Programmieren Sie das Eintauchen in den Werkstoff tangential oder helikal (Rampe). Vermeiden Sie direktes Eintauchen unter 90°, das Kraftspitzen und Vibrationen erzeugt.
- Schnittrichtung. Lenken Sie die Schnittkräfte nach Möglichkeit in Richtung des steifsten Teils der Maschine und des Spannsystems.
Vibrationen sind kein Schicksal, sondern eine technische Herausforderung
Vibrationen zu beseitigen ist ein methodischer Prozess, der in jeder Phase der Zerspanung Liebe zum Detail erfordert. Eine Universallösung gibt es nicht, doch durch die systematische Analyse von Spannung, Werkzeug, Schnitt- und Vorschubparametern sowie Strategie lässt sich die Grundursache ermitteln und die richtige Lösung anwenden.
Wer die Kunst der vibrationsfreien Zerspanung beherrscht, liefert nicht nur Teile mit einwandfreier Oberflächengüte und präzisen Toleranzen, sondern optimiert auch seine Kosten: Die Werkzeuge halten länger, und die wichtigste Investition – Ihre Maschinen – bleibt geschützt.
Bleiben die Vibrationen trotz dieser Anpassungen bestehen, kann dies auf ein Problem hindeuten, das eine tiefere Analyse erfordert. Wenden Sie sich an das Service-Team von Ferrotall für eine professionelle Diagnose und eine maßgeschneiderte Lösung.