
Gyakorlati útmutató: hogyan kerülhetők el a rezgések a forgácsolásban a tökéletes felületminőség érdekében
Minden forgácsolási szakember ismeri azt az éles, átható hangot, azt a rezgést, amely végigfut a gépen és a munkadarabon. A megmunkálás ellensége, amely a zavaró zajon túl annak a jele, hogy valami nem működik megfelelően a folyamatban.
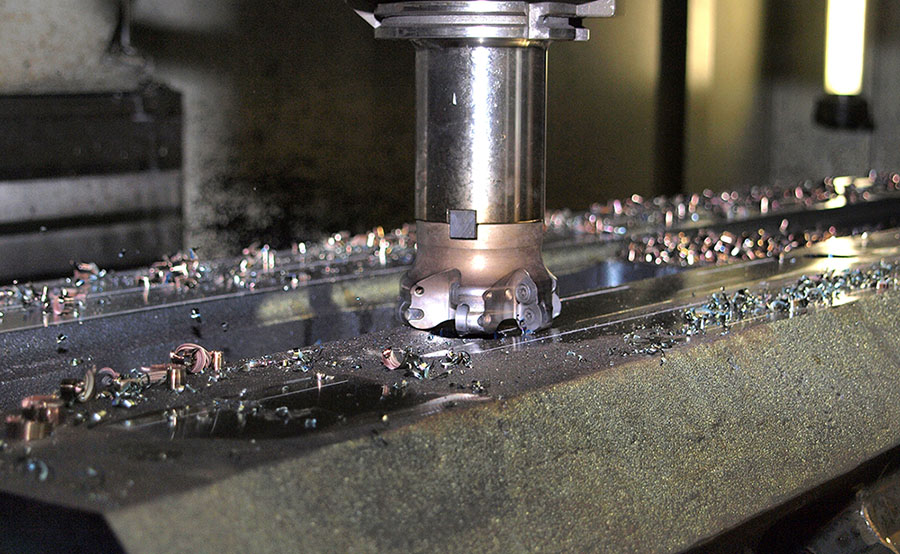
A forgácsolás közbeni rezgések kritikus problémát jelentenek, amely közvetlenül befolyásolja a késztermék minőségét, a szerszámok élettartamát és gépparkja állapotát. Ha figyelmen kívül hagyja őket, az költségekben, selejtben és versenyképesség-vesztésben jelentkezik.
Ebben a gyakorlati útmutatóban sorra vesszük a rezgések leggyakoribb okait, és konkrét megoldásokat, stratégiákat mutatunk be a diagnosztizálásukhoz, kordában tartásukhoz és végső soron megszüntetésükhöz.
Mi a „chatter”, és miért az Ön ellensége?
Műszaki szempontból a chatter (berezgés) a forgácsolás során fellépő öngerjesztett rezgés. Akkor jelentkezik, amikor a teljes rendszer – gép, szerszámtartó, szerszám és munkadarab – rezonanciába kerül. A következmények messze túlmutatnak a gyenge felületminőségen:
- Gyenge minőség. Nyomokat, hullámosságot és egyenetlenségeket hagy a munkadarab felületén, így nem tarthatók be a tűrések és a felületi előírások.
- Szerszámkopás. Felgyorsítja a vágóél kopását, sőt akár szerszámtörést is okozhat, ami drasztikusan megnöveli a fogyóeszközökre fordított kiadásokat.
- Romló pontosság. A stabilitás hiánya miatt lehetetlen szűk mérettűréseket tartani.
- Gépkárosodás. A tartós, erős rezgés idő előtti kopást okozhat a megmunkálóközpont kritikus elemeiben, például a főorsó csapágyaiban.
A négy kulcstényező a forgácsolás közbeni rezgések diagnosztizálásához és megszüntetéséhez
A berezgés elleni küzdelem módszeres megközelítést igényel. A problémának szinte soha nincs egyetlen oka: jellemzően több tényező együttes eredménye. Ellenőrizze megmunkálási folyamatában az alábbi négy kulcspontot.
1. A munkadarab befogása: minden alapja
A rendszer merevsége a munkadarab befogásával kezdődik. A gyenge vagy instabil befogás a rezgések legfőbb forrása.
- Ellenőrizze készülékeit. Használjon minőségi, kifogástalan állapotú gépsatukat, befogópofákat és befogórendszereket.
- Csökkentse a távolságot. A munkadarabot a lehető legközelebb fogja be a gépasztalhoz, hogy csökkentse a kinyúlást és maximalizálja a stabilitást.
- Alkalmazzon alátámasztást. Hosszú, karcsú vagy vékony falú munkadaraboknál használjon kiegészítő alátámasztási pontokat a forgácsolóerők ellensúlyozására.
- Mindenekelőtt a tisztaság. Győződjön meg arról, hogy a munkadarab, a készülék és az asztal érintkező felületei teljesen tiszták és síkok.
2. A forgácsolószerszám
A szerszám a munkadarabbal közvetlenül érintkező elem. Kiválasztása és beállítása döntő jelentőségű.
- A kinyúlás aranyszabálya. Mindig a lehető legrövidebb szerszámot használja, amellyel a művelet még elvégezhető. Minél nagyobb a szerszám hossza (kinyúlása), annál nagyobb a rezgési hajlam. A hossz megkétszerezése akár nyolcszorosára növelheti a lehajlást.
- Maximalizálja a merevséget. Ahol csak lehetséges, válasszon tömör keményfém (vídia) szerszámokat, amelyek jóval merevebbek a gyorsacél szerszámoknál. A szár átmérője is döntő: a vastagabb szár nagyobb stabilitást biztosít.
- Élgeometria. Válasszon a megmunkált anyagnak megfelelő geometriájú szerszámot. A pozitív homlokszög és az éles vágóél általában csökkenti a forgácsolóerőket, így a rezgéseket is.
3. Forgácsolási paraméterek
Az optimális paraméterek megtalálása valóságos művészet, de vannak alapelvek, amelyekkel elkerülhetők a rezgések.
- Fordulatszám (ford./perc). Előfordul, hogy a rendszer azért rezeg, mert a főorsó fordulatszáma egybeesik egy rezonanciafrekvenciával. Próbálja meg 10–15%-kal csökkenteni vagy növelni a fordulatszámot. Gyakran egy kis változtatás is „kimozdítja” a rendszert a rezgési tartományból.
- Előtolás (mm/ford. vagy mm/perc). A megfelelő előtolás döntő az állandó, stabil forgácsvastagság fenntartásához. A túl kicsi előtolás miatt a szerszám vágás helyett súrlódik, ami hőt és rezgést kelt. Próbálja meg szabályozott módon növelni.
- Fogásmélység (axiális és radiális). Mély és lassú fogás helyett fontolja meg a nagy hatékonyságú megmunkálási stratégiákat: kis radiális és nagy axiális fogásmélységet alkalmazzon, nagy előtolással kombinálva. Így a szerszám terhelése állandó marad, és a rezgések a legtöbb esetben csökkennek.
4. Rezgésmentes megmunkálási stratégia: előbb gondolkodni, aztán forgácsolni
A szerszámnak a CAM-programban meghatározott mozgása közvetlenül befolyásolja a folyamat stabilitását.
- Simítsa a szerszámpályákat. Alkalmazzon trochoidális vagy állandó kontúrkövető stratégiákat, hogy elkerülje a hirtelen irányváltásokat, és egyenletes maradjon a szerszám terhelése.
- Szabályozott be- és kiállás. Az anyagba való belépést érintőleges vagy spirális (rámpás) mozgással programozza. Kerülje a 90°-os közvetlen belépést, amely erő- és rezgéscsúcsokat okoz.
- Forgácsolási irány. Ahol csak lehetséges, a forgácsolóerőket a gép és a befogórendszer legmerevebb része felé irányítsa.
A rezgés nem végzetszerű, hanem műszaki kihívás
A rezgések megszüntetése módszeres folyamat, amely a megmunkálás minden fázisában odafigyelést igényel. Egyetlen univerzális megoldás nincs, de a befogás, a szerszám, a forgácsolási paraméterek és az előtolás, valamint a stratégia rendszerezett elemzésével azonosítható a kiváltó ok, és alkalmazható a helyes megoldás.
Ha elsajátítja a rezgésmentes megmunkálás művészetét, nemcsak kifogástalan felületminőségű és pontos tűrésű munkadarabokat szállíthat, hanem költségeit is optimalizálja: meghosszabbítja szerszámai élettartamát, és megóvja legfontosabb befektetését, a gépparkját.
Ha a rezgések e beállítások ellenére is fennmaradnak, az mélyebb elemzést igénylő problémára utalhat. Forduljon a Ferrotall szervizcsapatához szakszerű diagnózisért és személyre szabott megoldásért.